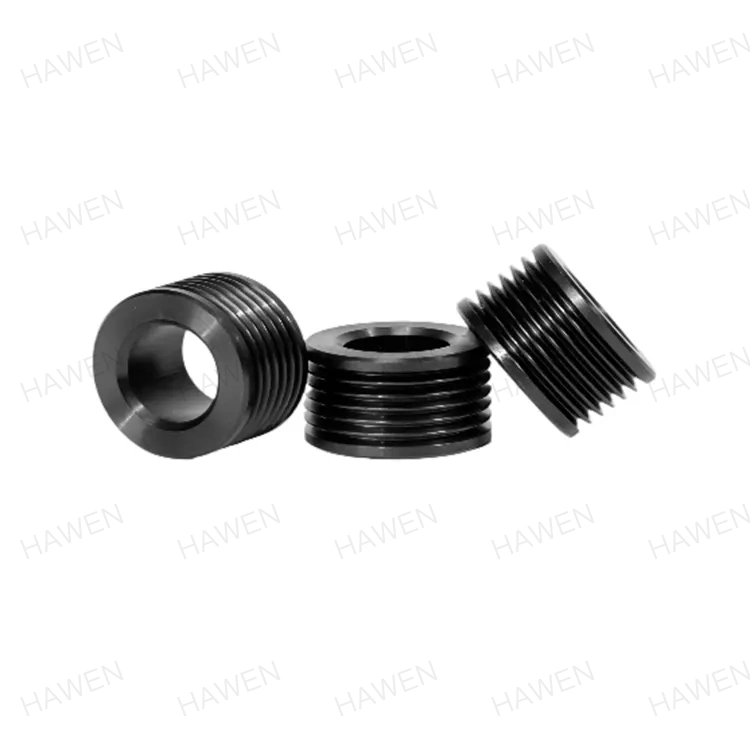
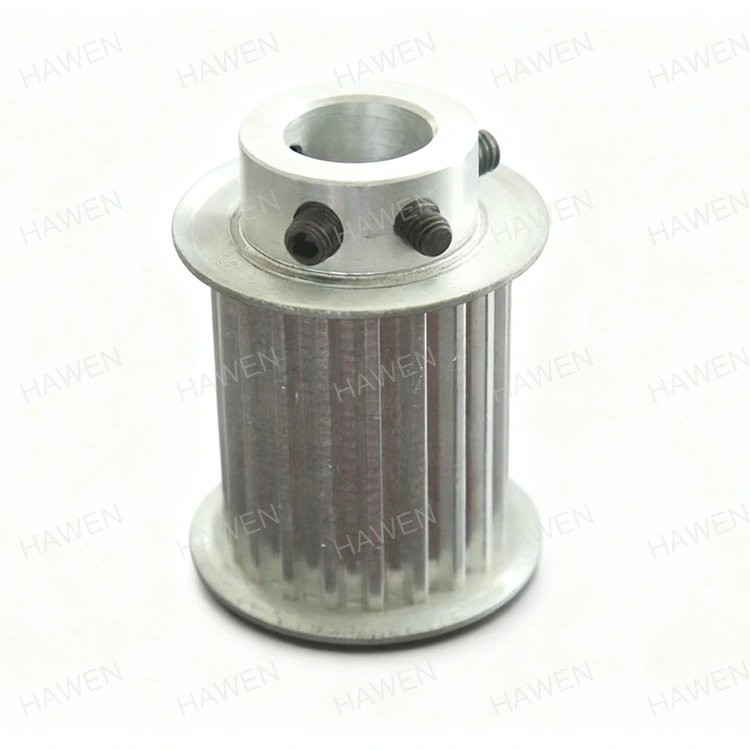
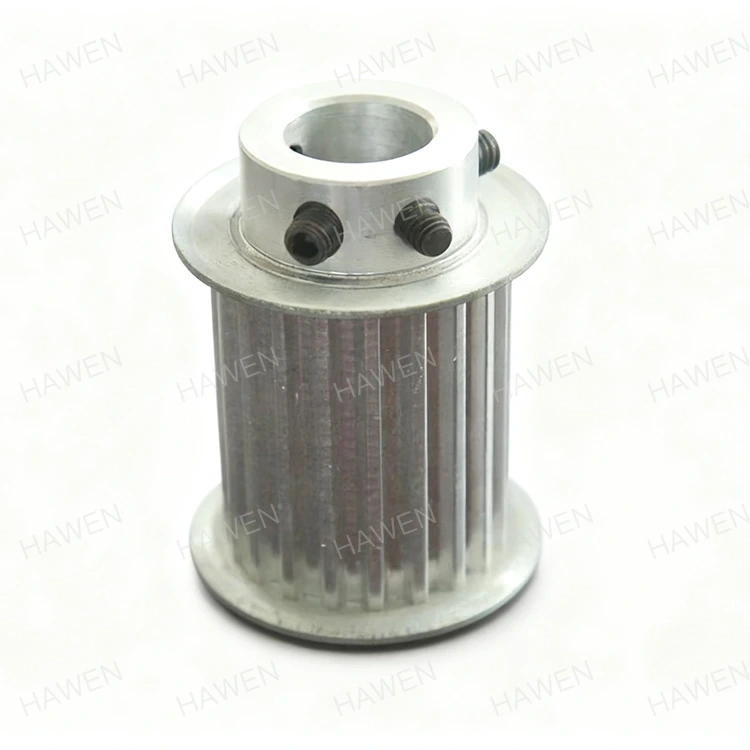
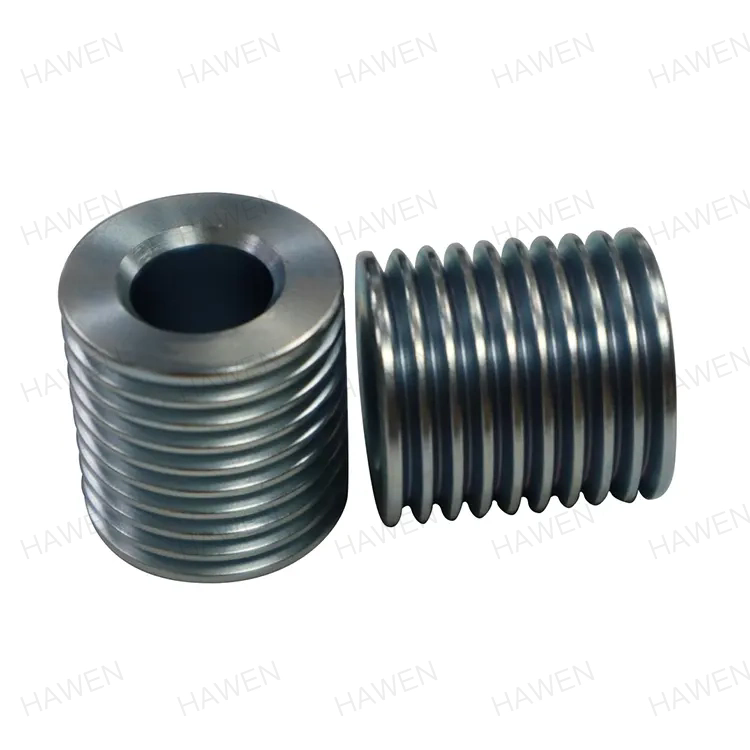
Ein Wartungstechniker installiert einen neuen SatzRiemenscheibenan einem Antriebssystem, in der Gewissheit, dass das spezifizierte Rillenprofil und der spezifizierte Durchmesser die ursprüngliche Leistung des Riemenantriebs wiederherstellen. Innerhalb weniger Wochen beginnt der Riemen zu quietschen, die Kanten fransen aus und der Riemen liegt ungleichmäßig in der Rille. Das Problem ist nicht der Riemen. Das Problem ist die Rille. Der Rillenwinkel ist um zwei Grad verschoben, der Rillendurchmesser variiert entlang des Umfangs und die Oberflächenbeschaffenheit ist zu rau. Dieses Szenario ist eine direkte Folge von Bearbeitungsprozessen, die nicht in der Lage waren, die erforderlichen Toleranzen einzuhalten. Für Käufer von Riemenscheiben ist es wichtig zu verstehen, welche Bearbeitungsprozesse die Genauigkeit und Konsistenz der Rillen gewährleisten, um diese Fehler zu vermeiden.
Dieser Leitfaden richtet sich an Beschaffungsingenieure und Wartungsmanager, die zuverlässig funktionierende Riemenscheiben benötigen. Wir erläutern die kritischen Nutparameter, die Bearbeitungsprozesse, mit denen sie erreicht werden, die Prüfmethoden, mit denen sie überprüft werden, und die Kriterien für die Bewertung eines Lieferanten. Wir stellen außerdem detaillierte Produktparameter aus unserem Werk bei Zhejiang Hawen Electromechanical Co., Ltd. zur Verfügung. Ganz gleich, ob Sie Riemenscheiben für Förderbänder, HVAC-Antriebe, landwirtschaftliche Maschinen oder Industrieventilatoren beschaffen, dieser Leitfaden hilft Ihnen dabei, die richtige Bearbeitungsqualität festzulegen und einen Lieferanten auszuwählen, der diese liefern kann.
Die Leistung einer Riemenscheibe hängt von der Genauigkeit ihrer Nut ab. Die Rille ist der Kanal, der den Riemen führt und greift. Wenn die Nut nicht genau ist, sitzt der Riemen nicht richtig, der Antrieb verliert an Effizienz, erzeugt Geräusche und verschleißt vorzeitig. Vier Rillenparameter sind entscheidend: der Rillenwinkel, der Rillendurchmesser, das Rillenprofil und die Oberflächenbeschaffenheit. Der Rillenwinkel bestimmt, wie sich der Riemen in der Rille verkeilt. Bei einer Keilriemenscheibe beträgt der Standardwinkel je nach Riemenscheibendurchmesser 34, 36 oder 38 Grad. Ein Fehler von nur einem Grad kann die Kraftübertragungsfähigkeit des Riemens verringern und zu ungleichmäßigem Verschleiß führen. Der Rillendurchmesser bestimmt die Teilungslinie des Riemens, die sich auf das Geschwindigkeitsverhältnis auswirkt. Das Rillenprofil umfasst die Rillentiefe und den Fußradius. Die Oberflächenbeschaffenheit beeinflusst Reibung und Riemenverschleiß. Die folgende Tabelle fasst diese Parameter und ihre typischen Toleranzen zusammen.
| Parameter | Typische Toleranz | Auswirkungen auf die Leistung |
| Rillenwinkel | +/- 0,5 Grad | Beeinflusst die Riemenkeilung und Kraftübertragung |
| Nutdurchmesser | +/- 0,05 mm | Beeinflusst das Geschwindigkeitsverhältnis und die Bandführung |
| Rillenprofil (Tiefe, Wurzelradius) | +/- 0,1 mm | Beeinflusst den Sitz und die Abnutzung des Gurtes |
| Oberflächenbeschaffenheit (Ra) | 0,8 - 1,6 µm | Beeinflusst die Reibung und die Lebensdauer des Riemens |
| Nutschlag | +/- 0,05 mm | Beeinflusst Vibration und Bandführung |
BeiZhejiang Hawen Electromechanical Co., Ltd., unsere Fabrik fertigt Riemenscheiben mit diesen Toleranzen und engeren Toleranzen. Wir wissen, dass die Genauigkeit der Nuten die Grundlage für die Leistung von Riemenantrieben ist, und haben in die dafür erforderlichen Bearbeitungs- und Prüfgeräte investiert. Unser Ingenieurteam kann Sie über die geeigneten Toleranzen für Ihre spezifische Anwendung beraten.
Das Rillenprofil einer Riemenscheibe wird durch eine Reihe von Bearbeitungsprozessen geformt. Der erste Prozess ist das Drehen, bei dem die Grundgeometrie der Riemenscheibe festgelegt wird, einschließlich des Außendurchmessers, der Bohrung und der Zahnbreite. Anschließend wird die Nut in die Stirnfläche der Riemenscheibe geschnitten. Bei Keilriemenscheiben wird die Nut normalerweise mit einem Formwerkzeug oder einem CNC-Nutwerkzeug geschnitten, das dem erforderlichen Winkel und Profil entspricht. Die Genauigkeit der Nut hängt von der Steifigkeit der Maschine, der Schärfe des Werkzeugs und der Präzision der Werkzeugbahn ab. Nach dem Nuten kann die Riemenscheibe geschliffen werden, um die Oberflächenbeschaffenheit und die Maßhaltigkeit zu verbessern. Die folgende Tabelle fasst die Bearbeitungsprozesse und ihre Rolle für die Nutgenauigkeit zusammen.
| Verfahren | Funktion | Typische Toleranz erreicht | Ausrüstung |
| Drehen | Formen Außendurchmesser, Bohrung und Fläche | +/- 0,05 mm | CNC-Drehmaschine |
| Einstechen | Schneidet das Nutprofil | +/- 0,1 mm, +/- 0,5 Grad | CNC-Drehmaschine mit Nutwerkzeug |
| Schleifen | Verbessert Finish und Genauigkeit | +/- 0,02 mm, Ra 0,8 µm | Zylinderschleifer |
| Entgraten | Entfernt scharfe Kanten | N / A | Manuell oder automatisiert |
| Balancieren | Korrigiert die Massenverteilung | G16 oder besser | Dynamische Auswuchtmaschine |
In unserem Werk verwenden wir CNC-Drehmaschinen mit angetriebenen Werkzeugen, um Riemenscheiben in einer einzigen Aufspannung zu drehen und zu nuten. Dadurch wird der Fehler vermieden, der auftreten kann, wenn die Riemenscheibe zwischen den Vorgängen neu eingespannt wird. Wir verwenden außerdem Präzisionsformwerkzeuge, die auf das exakte Nutprofil geschliffen werden, um sicherzustellen, dass der Nutwinkel und der Fußradius von Teil zu Teil konsistent sind.
Schleifen ist der Prozess, der aus einer guten Riemenscheibe eine Präzisionsriemenscheibe macht. Während beim Drehen und Nuten die Grundgeometrie festgelegt wird, werden beim Schleifen der Nutwinkel, der Nutdurchmesser und die Oberflächenbeschaffenheit verfeinert. Das Schleifen erfolgt mit einer Präzisionsschleifscheibe, die auf das gewünschte Rillenprofil abgerichtet wird. Die Riemenscheibe ist auf einem Präzisionsdorn montiert und wird gegen die Schleifscheibe gedreht. Beim Schleifprozess wird eine kleine Menge Material abgetragen, typischerweise 0,1 bis 0,3 mm, und es werden Toleranzen erreicht, die mit Drehen allein nur schwer zu erreichen sind. Die Oberflächengüte nach dem Schleifen beträgt typischerweise Ra 0,4 bis 0,8 µm, was Reibung und Riemenverschleiß reduziert. Die folgende Tabelle vergleicht die Genauigkeit und das Finish, die durch Drehen und Schleifen erreicht werden.
| Verfahren | Nutwinkeltoleranz | Toleranz des Nutdurchmessers | Oberflächenbeschaffenheit (Ra) |
| Nur Drehen | +/- 0,5 Grad | +/- 0,05 mm | 1,6 - 3,2 µm |
| Drehen + Schleifen | +/- 0,1 Grad | +/- 0,01 mm | 0,4 - 0,8 µm |
Bei Hawen verwendet unser Werk CNC-Rundschleifmaschinen mit prozessbegleitender Messung, um die Rillen unserer Riemenscheiben zu schleifen. Das prozessbegleitende Messsystem misst während des Schleifens kontinuierlich den Nutdurchmesser und kompensiert automatisch den Scheibenverschleiß. Dadurch wird sichergestellt, dass jede Riemenscheibe die vorgegebene Toleranz einhält, unabhängig von der Anzahl der Teile im Produktionslauf. Darüber hinaus richten wir die Schleifscheibe in regelmäßigen Abständen ab, um das Rillenprofil zu erhalten und Verbrennungen oder Oberflächenschäden zu verhindern.
Die Überprüfung der Nutgenauigkeit während der Produktion ist von entscheidender Bedeutung, um sicherzustellen, dass jede Riemenscheibe den Spezifikationen entspricht. Der Verifizierungsprozess umfasst die Inprozesskontrolle und die Endkontrolle. Die In-Prozess-Inspektion wird vom Maschinenbediener mit Handwerkzeugen wie Nutlehren, Mikrometern und Messuhren durchgeführt. Der Bediener überprüft während des Produktionslaufs in regelmäßigen Abständen den Nutwinkel, den Nutdurchmesser und den Nutschlag. Wird eine Abweichung festgestellt, wird die Maschine angepasst, bevor weitere Teile produziert werden. Die Endkontrolle wird von der Qualitätskontrollabteilung mit präziseren Geräten durchgeführt, beispielsweise einem Koordinatenmessgerät (KMG) oder einem Profilprojektor. Das KMG kann den Nutwinkel, das Nutprofil und den Nutrundlauf mit hoher Genauigkeit messen. Die folgende Tabelle fasst die Inspektionsmethoden und ihre Anwendungen zusammen.
| Inspektionsmethode | Was es misst | Genauigkeit | Bei Verwendung |
| Rillenlehre | Nutwinkel und Profil | +/- 0,5 Grad | In Bearbeitung |
| Mikrometer | Nutdurchmesser | +/- 0,01 mm | In Bearbeitung |
| Messuhr | Nutschlag | +/- 0,01 mm | In Bearbeitung |
| Profilprojektor | Rillenprofil | +/- 0,005 mm | Endkontrolle |
| Koordinatenmessgerät (KMG) | Alle Groove-Parameter | +/- 0,002 mm | Endkontrolle |
In unserem Werk verwenden wir eine Kombination aus Zwischen- und Endkontrolle, um die Rillengenauigkeit unserer Riemenscheiben zu überprüfen. Unsere Bediener sind darin geschult, Nutlehren und Mikrometer zu verwenden, um den Nutwinkel und -durchmesser alle 10 Teile zu überprüfen. Unsere Qualitätskontrollabteilung verwendet ein KMG, um das Rillenprofil und den Rundlauf auf Stichprobenbasis zu überprüfen. Wir führen detaillierte Prüfprotokolle für jede Produktionscharge und gewährleisten so eine vollständige Rückverfolgbarkeit für unsere Kunden.
Die Bewertung eines Riemenscheibenlieferanten hinsichtlich der Bearbeitungsqualität erfordert einen Schwerpunkt auf Ausrüstung, Werkzeug, Prozesskontrolle, Inspektion und Erfahrung. Der Lieferant muss über die Ausrüstung zum Drehen, Nuten und Schleifen von Riemenscheiben mit den erforderlichen Toleranzen verfügen. Dazu gehören CNC-Drehmaschinen, CNC-Schleifmaschinen und Präzisionswerkzeuge. Der Lieferant muss über ein Prozesskontrollsystem verfügen, das eine gleichbleibende Qualität von Teil zu Teil sicherstellt. Dazu gehören Werkzeugverwaltung, Kühlmittelmanagement und Maschinenwartung. Der Lieferant muss über ein Inspektionssystem verfügen, das die Nutgenauigkeit bei jedem Produktionslos überprüft. Dazu gehören kalibrierte Messgeräte, ein KMG und geschulte Prüfer. Und der Lieferant muss Erfahrung in der Herstellung von Riemenscheiben für ähnliche Anwendungen haben. Die folgende Tabelle fasst diese Bewertungskriterien zusammen.
| Bewertungskriterium | Worauf Sie achten sollten | Warum es wichtig ist |
| Bearbeitungsausrüstung | CNC-Drehmaschinen, CNC-Schleifmaschinen, angetriebene Werkzeuge | Gewährleistet die Fähigkeit, Toleranzen einzuhalten |
| Werkzeuge | Präzisionsformwerkzeuge, abgerichtete Schleifscheiben | Gewährleistet die Genauigkeit des Rillenprofils |
| Prozesskontrolle | Werkzeugverwaltung, Kühlmittelmanagement, Wartung | Stellt Konsistenz von Teil zu Teil sicher |
| Inspektionssystem | Kalibrierte Messgeräte, KMG, geschulte Prüfer | Überprüft die Nutgenauigkeit bei jedem Los |
| Erfahrung | Erfolgsbilanz in ähnlichen Anwendungen | Zeigt Leistungsfähigkeit und Zuverlässigkeit |
In unserem Werk in Hawen werden seit über einem Jahrzehnt Riemenscheiben hergestellt. Wir haben in fortschrittliche CNC-Bearbeitungs- und Schleifgeräte investiert und unterhalten ein umfassendes Qualitätskontrollsystem. Unser Engineering-Team steht Ihnen bei der Spezifikations- und Anwendungsentwicklung zur Seite. Wir laden Sie ein, uns anhand dieser Kriterien zu bewerten und uns als Ihren Partner für Riemenscheiben zu betrachten.
Die folgende Tabelle enthält die wichtigsten Produktparameter für unsere Riemenscheiben. Diese Riemenscheiben sind für Förderbänder, HVAC-Antriebe, landwirtschaftliche Maschinen und Industrieventilatoren konzipiert. Unsere Fabrik kann auch kundenspezifische Riemenscheiben herstellen, um spezifische Anforderungen zu erfüllen.
| Parameter | Spezifikationsbereich | Notizen |
| Außendurchmesser | 50 - 1.200 mm | Sondergrößen verfügbar |
| Rillenprofil | Keilriemen, Zahnriemen, Flachriemen | Benutzerdefinierte Profile verfügbar |
| Anzahl der Rillen | 1 - 12 | Benutzerdefinierte Konfigurationen verfügbar |
| Nutwinkeltoleranz | +/- 0,5 Grad (gedreht), +/- 0,1 Grad (Boden) | Ausgewählt je nach Anwendung |
| Toleranz des Nutdurchmessers | +/- 0,05 mm (gedreht), +/- 0,01 mm (geschliffen) | Ausgewählt je nach Anwendung |
| Oberflächenbeschaffenheit | Ra 0,8 - 1,6 µm (geschliffen) | Reduziert den Riemenverschleiß |
| Material | Gusseisen, Stahl, Aluminium | Ausgewählt nach Stärke und Gewicht |
| Balancieren | G16 oder besser | Reduziert Vibrationen |
| Mindestbestellmenge | 10 Stück | Bei Großaufträgen verhandelbar |
| Vorlaufzeit | 2 - 4 Wochen | Hängt von der Menge und der Individualisierung ab |
In unserem Werk fertigen wir unsere Riemenscheiben, um diese und weitere Spezifikationen zu erfüllen. Wir können Durchmesser, Rillenprofil, Anzahl der Rillen, Material und Toleranzen individuell an Ihre spezifischen Anforderungen anpassen. Unser Qualitätskontrollsystem umfasst die Inspektion der Rohstoffe, die In-Prozess-Inspektion und die Endkontrolle vor dem Versand. Unser Ziel ist es, unseren Kunden qualitativ hochwertige Riemenscheiben zu liefern, die ihren Leistungsanforderungen entsprechen.
Frage 1: Was ist der kritischste Rillenparameter für die Leistung der Riemenscheibe?
Antwort: Der kritischste Rillenparameter ist der Rillenwinkel. Der Rillenwinkel bestimmt, wie sich der Riemen in der Rille verkeilt und wie viel Kraft der Antrieb übertragen kann. Ein Fehler von nur einem Grad kann die Kraftübertragungsfähigkeit des Riemens verringern und zu ungleichmäßigem Verschleiß führen. Aus diesem Grund sollte der Rillenwinkel je nach Anwendung mit einer Toleranz von +/- 0,5 Grad oder enger angegeben werden.
Frage 2: Warum muss geschliffen werden, wenn die Riemenscheibe bereits gedreht ist?
Antwort: Schleifen ist notwendig, um ein Höchstmaß an Nutgenauigkeit und Oberflächengüte zu erreichen. Beim Drehen kann eine Nutwinkeltoleranz von +/- 0,5 Grad und eine Oberflächengüte von Ra 1,6–3,2 µm erreicht werden. Durch Schleifen kann eine Nutwinkeltoleranz von +/- 0,1 Grad und eine Oberflächengüte von Ra 0,4–0,8 µm erreicht werden. Die verbesserte Genauigkeit und Verarbeitung reduzieren Riemenverschleiß, Vibrationen und Geräusche und verbessern die Effizienz der Kraftübertragung.
Frage 3: Wie überprüfe ich die Rillengenauigkeit einer Riemenscheibe, die ich erhalten habe?
Antwort: Sie können die Nutgenauigkeit mit einer Nutlehre, einem Mikrometer und einer Messuhr überprüfen. Die Rillenlehre prüft den Rillenwinkel und das Rillenprofil. Das Mikrometer prüft den Nutdurchmesser. Die Messuhr prüft den Nutschlag. Bei kritischen Anwendungen können Sie eine Probe zur KMG-Prüfung an ein Messlabor senden. Bei Zhejiang Hawen Electromechanical Co., Ltd. stellen wir mit jeder Lieferung Inspektionsberichte zur Verfügung.
Frage 4: Können verschlissene Riemenscheiben nachbearbeitet werden, um die Genauigkeit der Rillen wiederherzustellen?
Antwort: In manchen Fällen können verschlissene Riemenscheiben nachbearbeitet werden, um die Genauigkeit der Rillen wiederherzustellen. Bei diesem Vorgang wird eine kleine Menge Material aus der Nut entfernt, um den richtigen Winkel und das richtige Profil wiederherzustellen. Allerdings verringert sich dadurch der Nutdurchmesser, was sich auf das Geschwindigkeitsverhältnis auswirken kann. Eine Nachbearbeitung ist nur dann möglich, wenn die Riemenscheibe über genügend Material verfügt und der reduzierte Durchmesser für die Anwendung akzeptabel ist. Unser Ingenieurteam kann Sie beraten, ob eine Nachbearbeitung eine praktikable Option ist.
Frage 5: Was ist die typische Lieferzeit für kundenspezifische Riemenscheiben?
Antwort: Die typische Lieferzeit für kundenspezifische Riemenscheiben beträgt 2 bis 4 Wochen nach Zeichnungsfreigabe. Die Lieferzeit hängt von der Komplexität des Nutprofils, dem Material und der bestellten Menge ab. Bei Großaufträgen oder komplexen Profilen kann die Lieferzeit länger sein. In unserem Werk arbeiten wir eng mit unseren Kunden zusammen, um ihre Lieferanforderungen zu erfüllen.
Die Genauigkeit und Konsistenz der Rillen sind die Grundlage für die Leistung von Riemenscheiben. Die zur Bildung der Nut verwendeten Bearbeitungsprozesse – Drehen, Nuten und Schleifen – bestimmen, ob die Riemenscheibe eine zuverlässige Kraftübertragung liefert oder Riemenverschleiß, Geräusche und Vibrationen verursacht. Für Einkäufer ist das Verständnis dieser Prozesse von entscheidender Bedeutung, um das richtige Qualitätsniveau festzulegen und einen Lieferanten zu bewerten. Bei Zhejiang Hawen Electromechanical Co., Ltd. verfügt unser Werk über die Ausrüstung, die Werkzeuge und die Erfahrung, um Riemenscheiben herzustellen, die den anspruchsvollsten Nuttoleranzen entsprechen. Wir nutzen CNC-Bearbeitung und Präzisionsschleifen, um Nutwinkeltoleranzen von +/- 0,1 Grad und Oberflächengüten von Ra 0,8 µm oder besser zu erreichen.
Ganz gleich, ob Sie Riemenscheiben für Förderbänder, HVAC-Antriebe, landwirtschaftliche Maschinen oder Industrieventilatoren beschaffen, wir laden Sie ein, mit uns Kontakt aufzunehmen, um Ihre Anforderungen zu besprechen. Wir können Muster, technische Daten und maßgeschneiderte Lösungen bereitstellen. Unser Engagement für Qualität und Kundenzufriedenheit hat uns zu einem vertrauenswürdigen Partner für Unternehmen auf der ganzen Welt gemacht.
Kontaktieren Sie noch heute Zhejiang Hawen Electromechanical Co., Ltdum Ihre Riemenscheibenanforderungen zu besprechen und herauszufinden, wie unsere Bearbeitungsmöglichkeiten Ihre Anforderungen an die Nutgenauigkeit erfüllen können.
-
Adresse:Nr. 809 Jinniu Street, Stadt Bihu, Bezirk Liandu, Stadt Lishui, Provinz Zhejiang, China
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Alle Rechte vorbehalten. Links| Sitemap| RSS| XML| Datenschutzrichtlinie