Nachricht

Warum minimieren Riemenscheiben mit hoher Konzentrizität die Nachstellzeit?

In jedem riemengetriebenen System – vom Hochgeschwindigkeits-Industrieventilator bis zur Präzisionsförderstrecke – ist die Effizienz der Erstinstallation nur die halbe Miete. Die andere Hälfte ist das, was passiert, nachdem das System gestartet wurde: die sekundären Anpassungen. Dabei handelt es sich um Optimierungen, Neuausrichtungen und Nachspannungen, die Wartungsteams durchführen müssen, um Rundlauf-, Vibrations- und Bandlaufprobleme zu beheben, die nur unter Last sichtbar werden. In vielen Anlagen erfordern diese sekundären Anpassungen mehr Arbeitsstunden als die ursprüngliche Installation und sind eine Hauptursache für ungeplante Ausfallzeiten. Die Hauptursache für die meisten dieser Anpassungen lässt sich auf einen einzigen, oft übersehenen Parameter zurückführen: die Konzentrizität desRiemenscheibenselbst.


Bei einer Riemenscheibe mit hoher Konzentrizität sind die Mittelachse der Bohrung und die Mittelachse des Außendurchmessers perfekt ausgerichtet. Wenn eine Riemenscheibe eine schlechte Konzentrizität aufweist, ist der Riemenverlauf nicht perfekt kreisförmig. Die Spannung des Riemens schwankt, während sich die Riemenscheibe dreht, was zu Vibrationen, Geräuschen, ungleichmäßigem Riemenverschleiß und einem Zustand führt, der als „Bandwandern“ oder „Spurdrift“ bekannt ist. Jedes dieser Probleme löst eine sekundäre Anpassung aus. Ein Wartungstechniker muss die Riemenscheibe neu ausrichten, den Riemen neu spannen oder sogar Komponenten vorzeitig austauschen. Umgekehrt beseitigt eine Riemenscheibe mit hoher Konzentrizität diese Ursachen an der Quelle und sorgt für ein Riemenantriebssystem, das von Anfang an und über die gesamte Lebensdauer reibungslos läuft. In diesem Artikel werden die Mechanismen der Konzentrizität, ihre Messung, die Herstellungsprozesse, mit denen sie erreicht wird, und die quantifizierbare Auswirkung, die sie auf die Reduzierung der Sekundäranpassungszeit hat, untersucht.

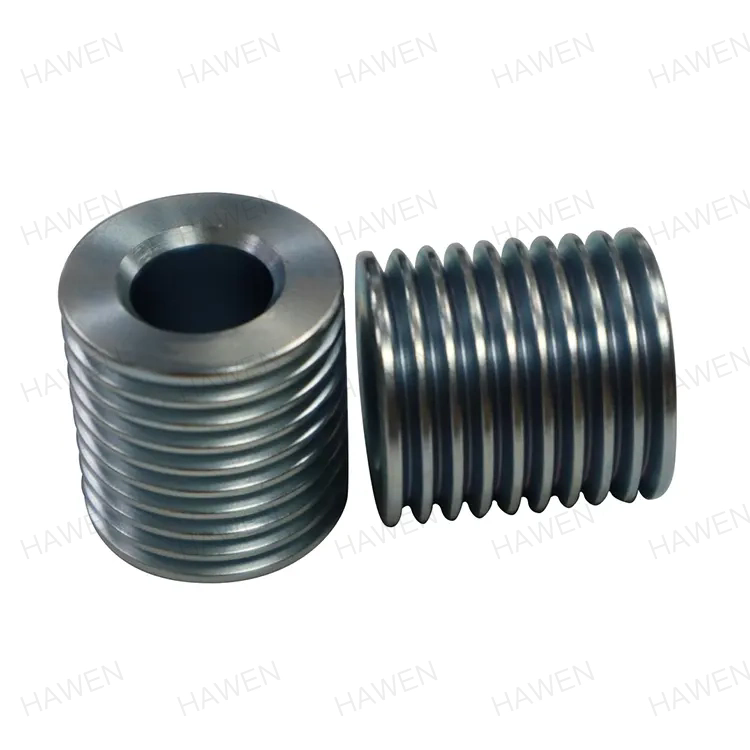
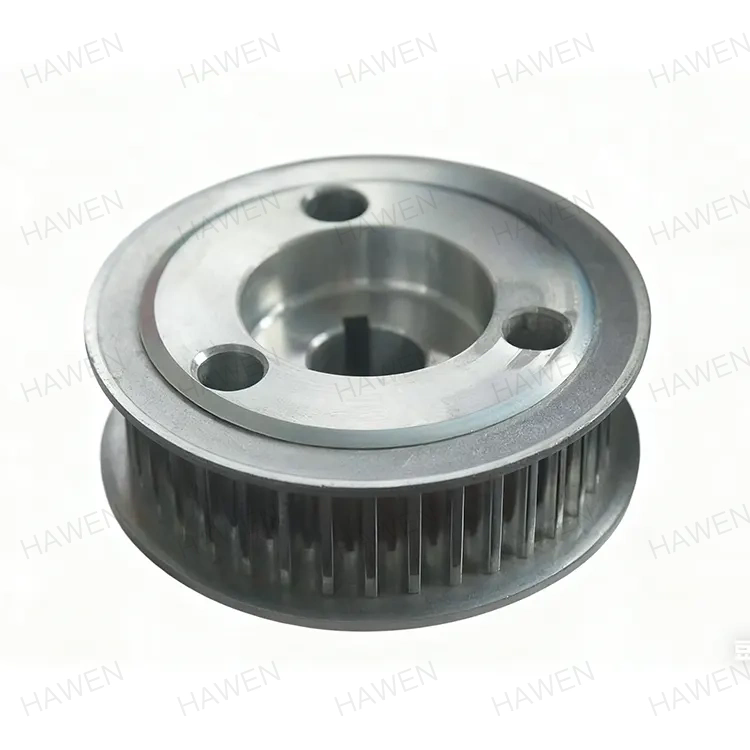
V-belt Pulley


Inhaltsverzeichnis


1. Was ist Konzentrizität und warum ist sie bei Riemenscheiben wichtig?

Konzentrizität ist im Zusammenhang mit Riemenscheiben der geometrische Zustand, bei dem der Mittelpunkt der Bohrung der Riemenscheibe und der Mittelpunkt ihres Außendurchmessers auf derselben Achse liegen. Vereinfacht ausgedrückt bedeutet dies, dass die Riemenscheibe im Verhältnis zu ihrem Befestigungsloch vollkommen rund ist. Diese scheinbar einfache Anforderung hat tiefgreifende Auswirkungen auf die Leistung des Riemenantriebssystems. Wenn Bohrung und Außendurchmesser nicht konzentrisch sind, wackelt die Riemenscheibe beim Drehen. Dieses Taumeln, gemessen als Rundlauffehler, führt dazu, dass sich der effektive Durchmesser der Riemenscheibe beim Drehen kontinuierlich ändert. Der Gürtel muss sich ständig dehnen und entspannen, um diesen Veränderungen Rechnung zu tragen, was eine Vielzahl unerwünschter Effekte hervorruft.

Die Bedeutung der Konzentrizität lässt sich verstehen, wenn man den Unterschied zwischen einem perfekt ausgewuchteten Rad an einem Auto und einem Rad mit einer leichten Unwucht betrachtet. Das ausgewuchtete Rad rollt sanft und vibrationsfrei. Durch die Unwucht des Rades entsteht ein rhythmisches Zittern, das im gesamten Fahrzeug spürbar ist. Das gleiche Prinzip gilt für Riemenscheiben. Eine hochkonzentrische Riemenscheibe dreht sich reibungslos, wobei der Riemen sauber und gleichmäßig läuft. Eine Riemenscheibe mit schlechter Rundlaufgenauigkeit erzeugt Vibrationen, die sich im gesamten System ausbreiten. Diese Vibration ist nicht nur ein Ärgernis; Dies ist eine Quelle von Energieverlust, vorzeitigem Verschleiß und der Notwendigkeit sekundärer Anpassungen. Die Vibration führt dazu, dass der Riemen anders läuft, die Spannung schwankt und sich die Befestigungsschrauben mit der Zeit lockern. All dies erfordert Korrekturmaßnahmen.

BeiZhejiang Hawen Electromechanical Co., Ltd.Wir haben den Zusammenhang zwischen Konzentrizität und Systemleistung in Hunderten von Installationen gemessen. Unsere Daten zeigen, dass eine Riemenscheibe mit einer Rundlauftoleranz von +/- 0,05 mm (Unrundheit) eine Schwingungsamplitude erzeugt, die typischerweise drei- bis viermal niedriger ist als eine Riemenscheibe mit einer Toleranz von +/- 0,2 mm. Diese Verringerung der Vibration steht in direktem Zusammenhang mit einer Verringerung der Häufigkeit und Dauer sekundärer Anpassungen. Die folgende Tabelle zeigt die typischen Vibrationspegel, die mit unterschiedlichen Rundlauftoleranzen verbunden sind.

Konzentrizitätstoleranz (Rundlauf) Typische Vibrationsamplitude (mm/s RMS) Erwartete sekundäre Anpassungen (pro 1000 Stunden)
+/- 0,05 mm (hohe Präzision) 1,2 - 1,8 1-2
+/- 0,10 mm (Standard Industrie) 3,0 - 4,5 4-6
+/- 0,20 mm (schlecht) 6,0 - 8,0 10-15

Diese Daten zeigen einen klaren Zusammenhang: Eine höhere Konzentrizität führt zu geringeren Vibrationen, was den Bedarf an sekundären Anpassungen direkt reduziert. Die anfänglichen Kosteneinsparungen einer Riemenscheibe mit geringerer Präzision werden fast immer durch die zusätzlichen Wartungskosten aufgewogen, die im Laufe ihrer Lebensdauer anfallen. In den folgenden Abschnitten werden wir die Mechanismen untersuchen, durch die eine schlechte Konzentrizität diese Probleme verursacht, und die Herstellungstechniken, die eine hohe Konzentrizität gewährleisten.


2. Wie führt eine schlechte Konzentrizität zu sekundären Anpassungen?

Um zu verstehen, warum eine hohe Konzentrizität sekundäre Anpassungen minimiert, ist es hilfreich, die Kaskade von Problemen zu verstehen, die durch eine nicht konzentrische Riemenscheibe verursacht werden. Der erste und unmittelbarste Effekt ist der Rundlauffehler. Wenn sich die Riemenscheibe dreht, ändert sich der effektive Radius der Riemenscheibe, da der Drehpunkt nicht mit der Mitte der Riemenscheibe übereinstimmt. Das bedeutet, dass der Bandverlauf kein perfekter Kreis ist; es ist eine Ellipse. Der Riemen muss sich dehnen, um den größeren Radius aufzunehmen, und sich entspannen, um den kürzeren Radius aufzunehmen, wenn sich die Riemenscheibe dreht. Dieses zyklische Dehnen und Entspannen führt dazu, dass der Riemen durchrutscht und ein Flattern oder „Rattern“ im Riemen entsteht. Dieses Rattern ist die Quelle der Vibration, die auf die angetriebene Ausrüstung und die Montagestruktur übertragen wird.

Diese zyklische Dehnung führt auch zu einem ungleichmäßigen Verschleiß des Riemens. Der Teil des Riemens, der wiederholt gedehnt wird, erfährt höhere Reibung und Hitze, was zu vorzeitiger Rissbildung führt. Außerdem kann sich auf der Oberfläche des Riemens eine „Glasur“ bilden, die seinen Reibungskoeffizienten verringert und zum Schlupf führt. Durch das Schlüpfen entsteht mehr Wärme und der Prozess wird beschleunigt. Darüber hinaus wird die Führung des Bandes beeinträchtigt. Ein Riemen neigt von Natur aus dazu, sich in Richtung der aufgebrachten Last zu bewegen. Wenn eine Riemenscheibe nicht konzentrisch ist, erfährt der Riemen beim Umlauf um die Riemenscheibe unterschiedliche seitliche Belastungen. Dies kann dazu führen, dass der Riemen über die Oberfläche der Riemenscheibe hin und her wandert, was zu Schäden an den Riemenkanten und den Riemenscheibenflanschen führt.

Das unvermeidliche Ergebnis dieser Probleme ist eine sekundäre Anpassung. Der Wartungstechniker muss:

  • Riemen neu spannen:Der Riemen hat sich möglicherweise ungleichmäßig gedehnt und ist möglicherweise locker geworden. Das Nachspannen ist ein manueller Vorgang, bei dem das Gerät angehalten und ein Spannungsmessgerät verwendet werden muss. Dies ist insbesondere bei großen Geräten eine zeitaufwändige Aufgabe.
  • Richten Sie die Riemenscheiben neu aus:Die Vibrationen und die Riemenwanderung könnten dazu geführt haben, dass die Riemenscheiben nicht richtig ausgerichtet sind. Der Techniker muss die Ausrichtung mithilfe eines Laser-Ausrichtungswerkzeugs oder eines Haarlineals überprüfen und anpassen.
  • Ersetzen Sie den Riemen:Wenn der Riemen durch ungleichmäßige Abnutzung oder Spurbildung beschädigt wurde, muss er ersetzt werden. Dabei handelt es sich um eine umfangreichere Reparatur, die mit zusätzlichen Arbeits- und Materialkosten verbunden ist.
  • Befestigungsschrauben festziehen:Durch die Vibration lösen sich häufig die Befestigungsschrauben. Der Techniker muss sie mit dem richtigen Drehmoment anziehen.
  • Überprüfen Sie die Lager:Die Vibrationen der nicht konzentrischen Riemenscheibe werden auch auf die Lager übertragen. Mit der Zeit kann dies zu einem vorzeitigen Lagerausfall führen, der eine umfangreichere Reparatur erforderlich macht.

Jede dieser Anpassungen braucht Zeit. In einer ausgelasteten Produktionsanlage können die Kosten für Produktionsausfälle während dieser Anpassungen erheblich sein. Die folgende Tabelle enthält eine Schätzung des typischen Zeit- und Arbeitsaufwands für jede sekundäre Anpassungsaufgabe.

Sekundäre Anpassungsaufgabe Typischer Zeitbedarf Arbeitskosten (geschätzt)
Einstellung der Riemenspannung 15-30 Minuten 25 bis 50 US-Dollar
Ausrichtung der Riemenscheibe 30-60 Minuten 50 bis 100 US-Dollar
Riemenaustausch 1-2 Stunden 100 bis 200 US-Dollar
Nachziehen der Befestigungsschraube 15 Minuten 20 $
Lagerinspektion/-austausch 1-2 Stunden 100–200 $+

Diese Kosten vervielfachen sich über die Lebensdauer der Ausrüstung. Eine schlecht hergestellte Riemenscheibe kann eine große Anzahl sekundärer Anpassungen verursachen, die jeweils direkte Kosten und indirekte Kosten in Form von Produktionsausfällen verursachen. Im Gegensatz dazu arbeitet eine Riemenscheibe mit hoher Konzentrizität mit minimalen Vibrationen und Riemenabweichungen, wodurch die Notwendigkeit dieser Eingriffe drastisch reduziert wird. Bei Zhejiang Hawen Electromechanical Co., Ltd. sind unsere präzisionsgefertigten Riemenscheiben so konzipiert, dass diese sekundären Anpassungen minimiert werden, was zu niedrigeren Gesamtbetriebskosten und einer höheren Systemzuverlässigkeit führt.


3. Welche Fertigungsverfahren gewährleisten eine hohe Rundlaufgenauigkeit?

Das Erreichen einer hohen Konzentrizität bei einer Riemenscheibe ist kein Zufall. Es ist das Ergebnis eines bewussten und sorgfältig kontrollierten Herstellungsprozesses. Der Prozess muss sicherstellen, dass die Bohrung und der Außendurchmesser in einer einzigen, stabilen Aufspannung bearbeitet werden und Fehler durch Neupositionieren des Werkstücks vermieden werden. Der Weg zu einer hohen Konzentrizität beginnt beim Rohmaterial, typischerweise einem Gussstück oder einem Stück Stangenmaterial, und wird durch eine Reihe von Präzisionsbearbeitungsvorgängen fortgesetzt. Der Schlüssel zur Konzentrizität liegt darin, das Teil in einer präzisen Vorrichtung zu halten und alle wichtigen Bearbeitungsvorgänge in einer einzigen Aufspannung durchzuführen.

Der erste Schritt besteht darin, eine Referenzfläche zu erstellen, typischerweise die Bohrung, die als primärer Bezugspunkt für alle nachfolgenden Vorgänge dient. Die Bohrung wird in der Regel durch Bohren, Reiben oder Bohren auf eine präzise Größe gebracht. Diese Bohrung muss rund und gerade sein. Das Werkstück wird dann sicher auf einem Dorn oder einer Vorrichtung montiert, die genau in die Bohrung passt. Dadurch wird sichergestellt, dass die Bohrung das wahre Zentrum für die restlichen Bearbeitungsvorgänge ist. Der nächste Arbeitsgang ist die Bearbeitung des Außendurchmessers. Dies erfolgt in der Regel mit einer CNC-Drehmaschine, die den Außendurchmesser auf ein präzises Maß und mit einem hohen Grad an Rundheit drehen kann. Der Schlüssel zum Erreichen einer hohen Konzentrizität liegt darin, dass die Bohrung und der Außendurchmesser in der gleichen Aufspannung bearbeitet werden. Dadurch werden Fehler vermieden, die bei einer Neupositionierung des Teils entstehen würden.

Der letzte Schritt ist die Endbearbeitung, oft ein Feindreh- oder Schleifprozess. Durch Schleifen lässt sich eine noch höhere Präzision erzielen als durch Drehen. Dabei werden eine Oberflächengüte von Ra 0,8 µm oder besser und eine Rundlauftoleranz von +/- 0,02 mm erreicht. Für Anwendungen, bei denen die Riemenscheibe mit hohen Geschwindigkeiten oder unter starker Belastung läuft, wird häufig das Schleifen vorgeschrieben. Die folgende Tabelle fasst die typischen Konzentrizitätstoleranzen zusammen, die durch verschiedene Herstellungsverfahren erreicht werden.

Herstellungsprozess Typische Konzentrizität (Rundlauf) Relative Kosten Typische Anwendungen
Gedreht (Einzeleinrichtung) +/- 0,10 mm Niedrig Universelle Anwendungen mit niedriger Geschwindigkeit
Gedreht (Multi-Setup) +/- 0,20 mm Niedrig Nicht empfohlen für Riemenantriebssysteme
Gedreht + Boden +/- 0,02 mm Medium Hochgeschwindigkeits-Präzisionsanwendungen
CNC-gefräst mit Dorn +/- 0,05 mm Mittelhoch Standard-Industrieriemenantriebe
CNC-gefräst mit Dorn + Schleifen +/- 0,02 mm Hoch Hochgeschwindigkeits- und hochpräzise Anwendungen

Bei Zhejiang Hawen Electromechanical Co., Ltd. verwenden wir eine Kombination aus CNC-Drehen und, wo erforderlich, Präzisionsschleifen, um die optimale Rundlaufgenauigkeit für unsere Riemenscheiben zu erreichen. Unser Herstellungsprozess ist darauf ausgelegt, sicherzustellen, dass jede Riemenscheibe mit einer Konzentrizität hergestellt wird, die der angegebenen Toleranz entspricht. Der Schlüssel dazu liegt in der Verwendung von Präzisionsvorrichtungen und dem Wegfall manueller Anpassungen während des Bearbeitungsprozesses.


4. Was sind die quantifizierbaren Vorteile von Riemenscheiben mit hoher Konzentrizität?

Die Vorteile der Verwendung von Riemenscheiben mit hoher Konzentrizität sind nicht nur qualitativer Natur. Sie können gemessen und quantifiziert werden. Die Hauptvorteile sind eine kürzere Nachstellzeit, eine längere Riemen- und Lagerlebensdauer und eine verbesserte Gesamtsystemeffizienz. Jeder dieser Vorteile führt direkt zu Kosteneinsparungen und einer verbesserten Produktivität. Die quantifizierbaren Verbesserungen können durch einen Vergleich zweier identischer Riemenantriebssysteme nachgewiesen werden: eines mit Standard-Riemenscheiben und eines mit Riemenscheiben mit hoher Konzentrizität.

Reduzierte sekundäre Anpassungszeit:Der direkteste Vorteil ist die Verringerung der Häufigkeit sekundärer Anpassungen. Ein Riemenantriebssystem mit Standard-Riemenscheiben erfordert möglicherweise sechs oder mehr sekundäre Einstellungen pro Jahr, die jeweils eine Stunde oder länger dauern. Ein System mit Riemenscheiben mit hoher Konzentrizität erfordert möglicherweise nur ein oder zwei Anpassungen pro Jahr. Die Zeitersparnis kann erheblich sein, wie in der folgenden Tabelle dargestellt.

Metrisch Standard-Riemenscheiben Riemenscheiben mit hoher Konzentrizität Ersparnisse
Sekundäre Anpassungen pro Jahr 6-10 1-2 4-9 Anpassungen
Durchschnittliche Zeit pro Anpassung 45 Minuten 20 Minuten 25 Minuten gespart
Gesamtzeit pro Jahr 4,5 - 7,5 Stunden 0,3 - 0,7 Stunden 4 - 7 Stunden gespart
Jährliche Arbeitskosten (bei 60 $/Stunde) 270–450 $ 20 bis 40 US-Dollar 230–410 $ gespart

Längere Riemenlebensdauer:Die durch schlechte Rundlaufgenauigkeit verursachte ungleichmäßige Belastung und Vibration verringert die Lebensdauer des Riemens erheblich. Ein Riemen, der auf einer Riemenscheibe mit hoher Konzentrizität läuft, kann zwei- bis dreimal länger halten als ein Riemen, der auf einer Riemenscheibe mit niedriger Konzentrizität läuft. Durch die Reduzierung des Riemenverschleißes verringert sich auch die Häufigkeit von Riemenwechseln und die damit verbundenen Ausfallzeiten.

Längere Lagerlebensdauer:Die von einer nicht konzentrischen Riemenscheibe erzeugten Vibrationen werden direkt auf die Lager der angetriebenen Ausrüstung und den Antriebsmotor übertragen. Diese Vibration führt zu vorzeitigem Lagerverschleiß und -ausfall. Riemenscheiben mit hoher Konzentrizität reduzieren die auf die Lager übertragenen Vibrationen und verlängern so deren Lebensdauer. Die Reduzierung von Lagerausfällen bedeutet weniger Ausfallzeiten der Ausrüstung und geringere Wartungskosten.

Verbesserte Systemeffizienz:Das Riemenantriebssystem arbeitet effizienter, wenn die Riemenscheiben konzentrisch sind. Der Riemen wird nicht ständig gedehnt und entspannt, und der Energieverlust durch Reibung und Vibration wird minimiert. Dies kann zu einer kleinen, aber messbaren Reduzierung des Energieverbrauchs führen, die sich im Laufe der Zeit zu erheblichen Kosteneinsparungen summieren kann.

Diese quantifizierbaren Vorteile zeigen, dass die höheren Anschaffungskosten einer hochwertigen Riemenscheibe mit hoher Konzentrizität durch die Einsparungen bei Wartung und Ausfallzeiten über die gesamte Lebensdauer hinweg mehr als ausgeglichen werden. Bei Zhejiang Hawen Electromechanical Co., Ltd. stellen wir unseren Kunden die Daten zur Verfügung, die sie benötigen, um fundierte Entscheidungen über die Wahl ihrer Riemenscheibe zu treffen, und helfen ihnen so, ihre Gesamtbetriebskosten zu optimieren.


5. Wie kann man die Konzentrizität in der Produktion messen und überprüfen?

Um sicherzustellen, dass Riemenscheiben die spezifizierte Konzentrizitätstoleranz einhalten, ist ein robuster Qualitätskontrollprozess erforderlich. Die Messung der Konzentrizität erfolgt typischerweise mit einer Messuhr oder einem Koordinatenmessgerät (KMG). Der Testaufbau ist relativ einfach, erfordert jedoch Präzision und Konsistenz. Der Messvorgang ist wie folgt:

Die Riemenscheibe wird auf einem Präzisionsdorn oder auf der Welle montiert, auf der sie installiert wird. Der Dorn wird dann zwischen Spitzen oder in einem Präzisions-V-Block platziert. Eine Messuhr wird auf einem Ständer montiert und so positioniert, dass ihre Sonde den Außendurchmesser der Riemenscheibe berührt. Anschließend wird die Riemenscheibe langsam gedreht und der Messwert der Messuhr beobachtet. Die Gesamtabweichung des Messwerts während der Drehung der Riemenscheibe ist der Gesamtschlag. Dieser Rundlaufwert, der das Doppelte des Rundlauffehlers beträgt, wird als Akzeptanzkriterium verwendet.

Die Messung muss an mehreren Punkten entlang der Vorderseite der Riemenscheibe erfolgen, um die Konsistenz sicherzustellen. Die folgende Tabelle enthält die Akzeptanzkriterien für die verschiedenen Riemenscheibenqualitäten, die in unserem Werk verwendet werden.

Riemenscheibenqualität Akzeptabler Rundlauf Äquivalenter Konzentrizitätsfehler
Industriequalität (Standard) ≤ 0,20 mm +/- 0,10 mm
Präzisionsklasse ≤ 0,10 mm +/- 0,05 mm
Hochpräzise Sorte (geschliffen) ≤ 0,05 mm +/- 0,025 mm

Bei Zhejiang Hawen Electromechanical Co., Ltd. nutzen wir eine Kombination aus prozessbegleitender Messung und Endkontrolle, um sicherzustellen, dass jede Riemenscheibe die spezifizierten Konzentrizitätsanforderungen erfüllt. Unser Qualitätskontrollsystem ist nach ISO 9001:2015 zertifiziert und wir führen detaillierte Aufzeichnungen über alle Inspektionen. Dadurch wird sichergestellt, dass unsere Kunden Riemenscheiben erhalten, die ihren Leistungserwartungen entsprechen, und die Notwendigkeit sekundärer Anpassungen verringert wird.


6. Häufig gestellte Fragen (FAQ)

Frage 1: Was ist der Unterschied zwischen Rundlauf und Rundlauf bei Riemenscheiben?

Antwort: Konzentrizität und Rundlauf sind verwandte, aber unterschiedliche Konzepte. Konzentrizität ist die geometrische Bedingung, bei der zwei oder mehr Merkmale eine gemeinsame Achse haben. Der Rundlauf hingegen ist die Gesamtabweichung der Position eines Merkmals, wenn das Teil um eine feste Achse gedreht wird. Bei einer Riemenscheibe ist die Konzentrizität der Fehler zwischen der Mitte der Bohrung und der Mitte des Außendurchmessers. Der Rundlauf ist der gesamte Wackeleffekt, der am Außendurchmesser gemessen wird, wenn die Riemenscheibe gedreht wird. Der Rundlauf beträgt typischerweise das Doppelte des Rundlauffehlers. Eine Riemenscheibe mit einem Rundlauffehler von 0,1 mm hat einen Rundlauffehler von +/- 0,05 mm.

Frage 2: Wie wirkt sich eine schlechte Rundlaufgenauigkeit auf die Riemenlebensdauer aus?

Antwort: Eine schlechte Konzentrizität führt dazu, dass sich der Riemen zyklisch ausdehnt und entspannt, wenn sich die Riemenscheibe dreht. Dies führt zu ungleichmäßigem Riemenverschleiß, der sich in Rissen und Glasuren auf der Riemenoberfläche äußert. Außerdem ist der Riemen einer höheren Reibung und Hitze ausgesetzt, was den Verschleiß weiter beschleunigt. Studien haben gezeigt, dass ein Riemen, der auf einer Riemenscheibe mit einem Schlag von 0,2 mm läuft, eine um 40–60 % kürzere Lebensdauer haben kann als ein Riemen, der auf einer Riemenscheibe mit einem Schlag von 0,05 mm läuft.

Frage 3: Kann ich eine schlechte Rundlaufgenauigkeit der Riemenscheibe durch Anpassen der Riemenspannung ausgleichen?

Antwort: Nein, die Anpassung der Riemenspannung kann einen schlechten Rundlauf nicht ausgleichen. Die Spannung ist eine statische Einstellung, die die durchschnittliche Belastung des Riemens festlegt. Konzentrizitätsfehler erzeugen eine dynamische Lastschwankung, die nicht durch die statische Spannung beeinflusst wird. Eine höhere Spannung kann zwar ein gewisses Riemenflattern reduzieren, erhöht aber auch die Belastung der Lager und kann zu einem vorzeitigen Riemenausfall führen. Die einzig wirksame Lösung besteht darin, eine Riemenscheibe mit der richtigen Konzentrizität zu verwenden.

Frage 4: Was ist der typische Kostenunterschied zwischen einer Standard- und einer Hochpräzisionsriemenscheibe?

Antwort: Der Kostenunterschied hängt von der Größe, dem Material und dem Herstellungsvolumen ab. Typischerweise kostet eine hochpräzise Riemenscheibe (mit einem Rundlauffehler von +/- 0,05 mm oder besser) zwischen 30 und 50 % mehr als eine Standard-Riemenscheibe (+/- 0,10 mm). Allerdings werden die höheren Anschaffungskosten häufig durch geringere Wartungskosten und eine längere Lebensdauer des Riemens ausgeglichen. Die Gesamtbetriebskosten über einen Zeitraum von 5 Jahren sind bei der hochpräzisen Riemenscheibe oft niedriger.

Frage 5: Wie kann ich den Rundlauf einer bereits gekauften Riemenscheibe überprüfen?

Antwort: Sie können die Konzentrizität mithilfe einer Messuhr überprüfen, wie in diesem Artikel beschrieben. Montieren Sie die Riemenscheibe auf einem Präzisionsdorn und platzieren Sie sie zwischen den Zentren. Richten Sie die Messuhr so ​​aus, dass sie den Außendurchmesser der Riemenscheibe berührt. Drehen Sie die Riemenscheibe und beobachten Sie die Gesamtabweichung der Messwerte. Dies ist der Gesamtschlag. Wenn der Gesamtschlag die erwartete Toleranz für die Anwendung überschreitet, sollte die Riemenscheibe ausgetauscht werden. Viele Hersteller, darunter Zhejiang Hawen Electromechanical Co., Ltd., legen jeder Bestellung ein Konformitätszertifikat bei, das die gemessenen Rundlaufwerte enthält.


7. Fazit

Der Zusammenhang zwischen der Konzentrizität der Riemenscheibe und der sekundären Einstellzeit ist direkt und signifikant. Eine nicht konzentrische Riemenscheibe erzeugt einen Rundlauffehler, der sich in Vibrationen, Riemenwanderung und ungleichmäßigem Riemenverschleiß niederschlägt. Diese Probleme führen unweigerlich zu einem Zyklus sekundärer Anpassungen: Nachspannen, Neuausrichten, Riemenaustausch und Lagerwartung. Diese Anpassungen sind nicht nur ein Ärgernis; Sie verursachen erhebliche Kosten in Bezug auf Arbeitsaufwand, Ausfallzeiten und Komponentenaustausch.

Riemenscheiben mit hoher Konzentrizität beseitigen die Ursache dieser Probleme. Indem sichergestellt wird, dass die Bohrung und der Außendurchmesser perfekt aufeinander abgestimmt sind, werden Vibrations- und Riemenwanderquellen eliminiert. Das Ergebnis ist ein Riemenantriebssystem, das von Anfang an reibungslos läuft, minimale Wartung erfordert und eine längere Lebensdauer bietet. Bei Zhejiang Hawen Electromechanical Co., Ltd. sind wir bestrebt, Riemenscheiben herzustellen, die den höchsten Konzentrizitätsstandards entsprechen. Unsere präzisen Bearbeitungsprozesse, strengen Qualitätskontrollen und die Einhaltung internationaler Standards stellen sicher, dass unsere Kunden Riemenscheiben erhalten, die sekundäre Anpassungen minimieren und die Systemzuverlässigkeit maximieren.

Kontaktieren Sie Zhejiang Hawen Electromechanical Co., Ltd.Erfahren Sie noch heute, wie unsere Riemenscheiben mit hoher Konzentrizität Ihren Betrieb verbessern und die Wartungskosten senken können.

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren